Samanþjappandi filmupökkun virðist einföld: vefja þarf um vöruna, beita hita og filminn herðir sig. Samt geta tveir rúllur sem líta eins út hegða sér mjög ólíkt í pökkunarferlinu. Önnur gefur þétt, glansandi umbúðir; hin sígur, rifnar á horni eða verður gruggug. Árangurinn stafar af samspili þriggja laga: plastefnisins, leiðarinnar sem filmunni er beitt og línunnar sem beitir hitanum. Flestir kafræðslugögn fjalla einungis um tvö síðastnefndu atriðin.
Hvernig skreppuhylki virka og hvað á að mæla
Filmurinn er teygður meðan hann er heitur og kældur hratt, sem festir samstilltum sameindum á sínum stað. Þegar hita er beitt seinna losna þær sameindir og filmurinn dregst til baka, eins ogSkrúfaðu samanÍ lýsingum kemur fram að tvö tölustafir ráða úrslitunum: frjáls samdráttur, sem segir til um hversu langt filmen dregst saman, og samdráttarþensla, sem segir til um hversu fast hún togar á meðan.
Væntingar skipta líka máli. Pólýetýlen af lægri gæðum býður yfirleitt upp á samdráttshlutfall sem nemur um 20% og minni tærni en pólýólefínfilm, samkvæmtAlhliða leiðbeining um skreppiefniPE vinnur sjaldan með útlitsþáttum; það vinnur á gæðaflokki, burðarþoli og kostnaði.
Eiginleikar plastefnisins á bak við filmuna
Bræðsluvísitalan er fyrsti lykillinn. Í aLDPE skreppiefniEinkaleyfi, lægra bræðsluvísitala, undir u.þ.b. 0,8 g/10 mín., tengist meiri samdráttarspennu, og langkeðjugreining veitir bræðslustyrkinn sem heldur loftbólunni stöðugri. Þéttleiki á bilinu 0,923 til 0,935 g/cm³ bætir stífni, og hægt er að blanda LDPE við LLDPE í breiðu hlutfalli til að skipta á milli samdráttar og ljósfræðilegra eiginleika annars vegar og seigju hins vegar.
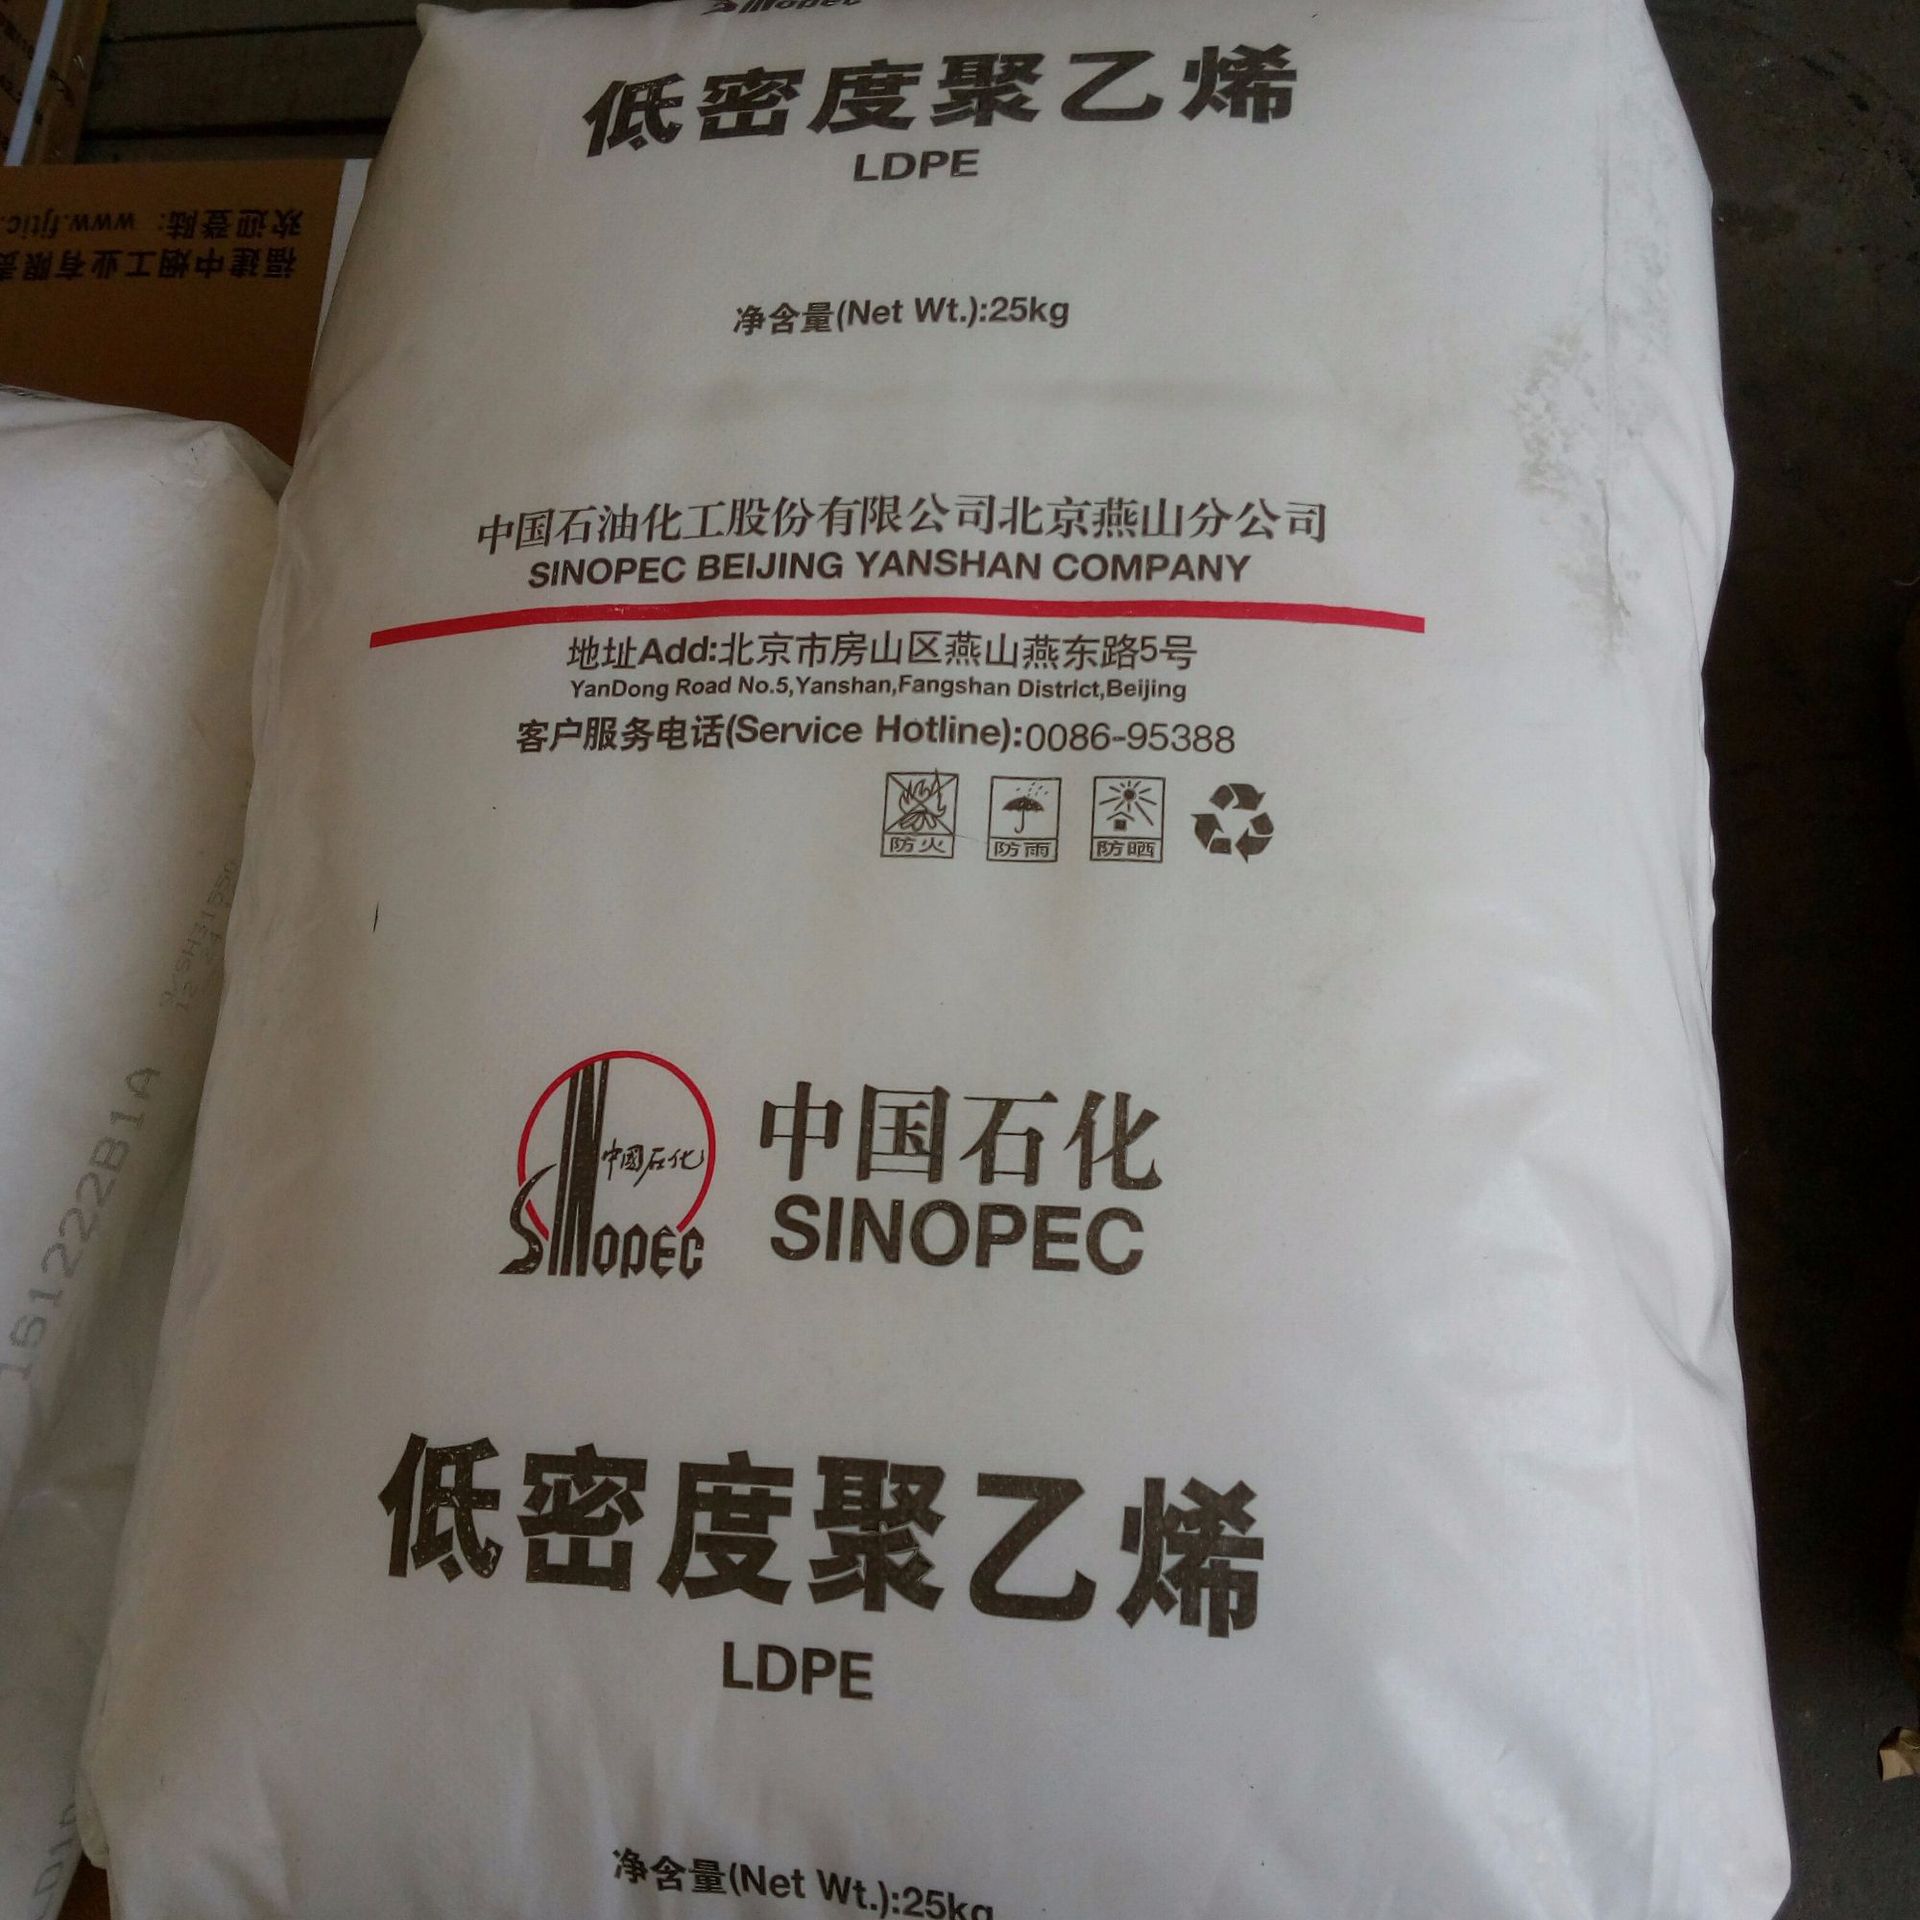
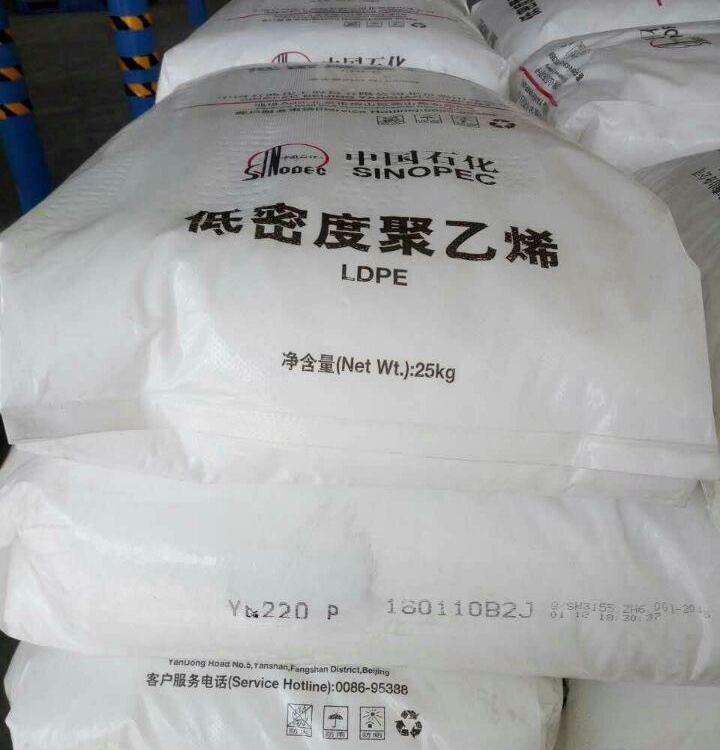
Þetta er staðurinn fyrir einkunn eins ogYanshan LD100ACþarfnast heiðarlegrar staðsetningar. Gögn birgjans skrá það sem um 0,923 g/cm³ með bræðsluflæðishraða upp á 2,0 g/10 mín., og nefnirSkrúfaðu samanMeðal notkunaraðferða. Melt-flæðishraði 2,0 þýðir auðvelda útdragningu og góða tærleika, sem hentar vel fyrir léttan skreppfilm og blöndur. Fyrir þunga búnta sem þarfnast hámarks togstyrks er LDPE með lægra bráðnunarvísitölu yfirleitt sterkari grunnurinn, en LD100AC er notað sem vinnslu- og ljósfræðilegur hluti.
Vinnsla ákvarðar hversu mikið kvoðupotential þú heldur í
Gott plastefni getur samt sem áður valdið veikum samdrætti. Blásuhlutfallið og teygihlutfallið ráða hversu mikil stefnumótun verður í hverri átt, þannig að ójafnvægi í filmunni veldur ójöfnu samdrætti og breytir umbúðunum. Kæling er ekki síður mikilvæg: ef loftbólur helst heit of lengi losna sameindirnar áður en þær frjósa, og filman missir samdráttarkraftinn sem plastefnið gæti annars haft.
Hjá Chengnuo, þegar kaupendur biðja okkur um að útvega valkost fyrir LDPE-efni, spyrjum við fyrst um framleiðslulínu og markaðshóp áður en við ræðum bræðsluvísitölu. Efni sem hentar vel á eina línu getur gefið lakari afköst á annarri, þannig að spurningin snýst um hvernig filmunni verður framleidd og notuð, en ekki eingöngu um hvaða gagnasíðutala er hæst.
Einföld greining hjálpar þegar vandamál koma upp. Lausir, slakir pakkar benda yfirleitt til lágs samdráttarþenslu eða of lítillar hitunar í röri. Þokukennt filmur þýðir oft of mikinn hita eða of heitt bræðsluviðnám við extrúserun. Sprungur á hvössum hornum benda til þess að þykktin sé of lítil eða að blöndunni vanti meira LLDPE til að auka gatnunarþol. Að breyta einum breytum í einu og skrá niðurstöður hvers tilraunar er fljótlegra en að skipta um plastefni og vona að útkoman verði önnur.
Geymsla á einnig heima hér. Sama iðnaðarleiðbeiningin varar við því að hiti yfir um 100°F geti valdið ótímabærri samdrætti, svo rúllur sem geymdar eru nálægt hleypibrunnum eða hlýjum veggjum gætu komið til skila þegar þær eru farnar að skemmast.
Línubreytur og snöggskrá
Á pökkunarbrautinni ráða hitastig í göngunni, dvölartími og loftflæði lokaútkomuna. Film er oftast notuð sem yfirvörn fyrir kassa, vörubretti og dósir, samkvæmtNotkunarsvið skreppiefnis, og hver lögun þarf sínar eigin stillingar. Of lítil hiti skilur eftir lausan filmu; of mikill hiti brennir í gegnum hana eða gerir hana óskýra. Fangað loft þarf einnig leið út, sem er ástæðan fyrir því að sumir filmar eru forskorðir. Taflan tengir hvern þátt við hagnýt ráðstöfun.
| Þáttur | Hvað það hefur áhrif á | Hagnýt lyftistöng |
|---|---|---|
| Bræðsluvísitala | Bræðslustyrkur, samdráttarþensla | Lægra fyrir þunga bala; um 2,0 fyrir léttþungt film |
| Þéttleiki og LLDPE blanda | Stífni, skýrleiki, gatnæmni | Bætið LLDPE við til að auka trefjina, geymið LDPE fyrir ljósfræðilega eiginleika. |
| Uppblás- og niðurdráttarhlutfall | Stefnubilið í báðar áttir | Passaðu hlutföllin að formi pakksins |
| Kæling | Stefnumótun fryst inn í myndina | Stöðug bræðsluhiti og jafn kæling |
| Hiti í göngum og dvöl | Passa, þokukennd, gegnumbrennsla | Prófaðu nokkrar stillingar fyrir hvert vara |
| Geymsla | Ótímabær samdráttur | Geymið rúllurnar köldu og fjarri hita |
Efnisbundnar samanburðir fara einnig eftir filmuforminu. Stutt yfirlit fráSamanþjappandi filmapakkiBent er á að LDPE og LLDPE eru minna glær en pólýólefínfilmur, þannig að samþykkt verður um gæðamarkmið fyrir glærleika áður en valið er í hörðu.
Niðurstaða
Gæði skreppiefni í umbúðum eru háð röð þátta: bræðsluvísitölum og eðlisþyngd plastefnisins, stefnubreytingu við blástur, kælingu, geymslu og stillingum ofnsins. Veikur hlekkur hvar sem er getur leitt til slakningar, grýtuleika eða sprungna. Fyrir léttvæg efni og blöndur,Yanshan LD100ACer hentugur kostur fyrir LDPE, en þyngri buntar gætu krafist lægra bráðnunartölfræðilegs stuðuls. Skilgreindu pakkninguna, framleiðslulínuna og markmiðið um tærleika fyrst, veldu síðan tegundina.
Tilvísanir
- Wikipedia – Skreppuhleypa
- Iðnaðarumbúðir – Heildarhandbók um skreppiefni
- Google Patents – US9068032B2, LDPE til notkunar sem blönduþáttur í myndun skreppiefnis
- Susheng Polymer – Yanshan PE LD100 AC
- LyondellBasell – Skreppuplast
- Racklify – Skreppuhleypa: Hvað hún er og hvernig hún virkar